


联系我们

当前位置:
武汉 华宇诚数控科技(日照市分公司) >
日照当地频道中心
数控等离子切割机三维光纤激光切割机拥有核心技术优势
更新时间:2026-11-14 22:08:14 ip归属地:日照,天气:多云,温度:8-18 浏览次数:33 公司名称:武汉 华宇诚数控科技(日照市分公司)
以下是:山东省日照市数控等离子切割机三维光纤激光切割机拥有核心技术优势的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电仪 |
| 发货期限 | 3天 |
| 供货总量 | 999 |
| 运费说明 | 供方支付 |
| 小起订 | 1 |
| 是否厂家 | 生产厂家 |
| 产品材质 | 钢结构 |
| 产品品牌 | 华宇诚数控 |
| 产品规格 | 3000×1500/4000×1500/4000×2000/6000×2000/6000×2500/8000X2500 |
| 加工定制 | 是 |
| 产品型号 | YCLM-4000 |
| 质保时间 | 2年 |
| 适用领域 | 金属钢板切割 |
| 范围 | 数控等离子切割机三维光纤激光切割机供应范围覆盖山东省、枣庄市、东营市、济宁市、菏泽市、滨州市、聊城市、潍坊市、德州市、泰安市、临沂市、烟台市、威海市、莱芜市、日照市、淄博市、青岛市、济南市 东港区、岚山区、五莲县、莒县等区域。 |
以下是:山东省日照市数控等离子切割机三维光纤激光切割机拥有核心技术优势的图文视频


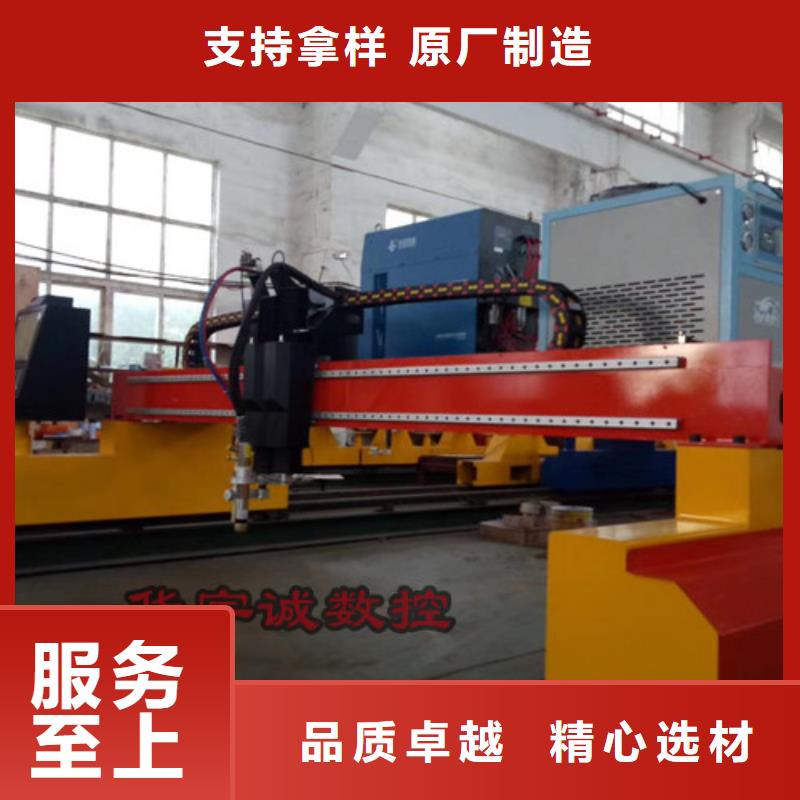


【华宇诚】业务覆盖多元场景,提供以下产品和服务:莒县光纤激光切割机、东港等离子板材切割机、岚山数控管材切割机、五莲薄板光纤切割机、青岛封闭式光纤切割机、聊城管材坡口激光切管机、菏泽管材切割设备等。数控等离子切割机三维光纤激光切割机拥有核心技术优势,华宇诚数控科技(日照市分公司)为您提供数控等离子切割机三维光纤激光切割机拥有核心技术优势产品案例,联系人:,电话:【052788266888】。 山东省,日照市 日照市,山东省辖地级市,位于山东省东南部黄海之滨,东隔黄海与日本、韩国相望,西靠临沂市,北接青岛市、潍坊市,南临连云港市,地势中部高四周低,略向东南倾斜,属暖温带半湿润季风区温带季风气候,总面积5374.90平方千米。截至2022年10月,全市辖2个区、2个县。截至2022年末,日照市常住人口296.83万人。
想要深入了解数控等离子切割机三维光纤激光切割机拥有核心技术优势产品的独特之处吗?我们的视频将带您踏上一段探寻之旅,从设计理念的诞生到精湛工艺的呈现,让您感受产品的魅力与品质。
以下是:山东日照数控等离子切割机三维光纤激光切割机拥有核心技术优势的图文介绍

华宇诚数控科技(日照市分公司)是专业研发和生产各种 日照便携式等离子切割机、日照本地高速激光切管机、山东日照本地小蜜蜂切割机材料的制造企业。研发实力雄厚,获得多项专利,被授予“山东日照高新技术企业”。
秉持团结互助、敬业负责、恪守信誉、积j i进取、勇于创新的企业文化,坚持不懈以满足客户多元化需求为己任,不断进取创新,力求从技术、 山东日照本地数控型材切割机、山东日照本地附近零尾料激光切管机产品到服务的每个细节都做好。


数控等离子切割机电弧功率数控等离子切割机为了获得高压缩性的等离子弧切割电弧,切割喷嘴都采用了较小的喷嘴孔径、较长的孔道长度并加强了冷却效果,这样可以使得喷嘴有效断面内通过的电流增加,即电弧的功率密度加大。但同时压缩也使得电弧的功率损失加大,因此,实际用于切割的有效力量要要比电源输出的功率小,其损失率一般在25%~50%之间,有些方法如水压缩等离子弧切割的力量损失率会更大,在进行切割工艺参数设计或切割成本的经济核算时应该考虑这个问题。在工业中使用的金属板厚大多是在50mm以下,在这个厚度范围内用常规的等离子弧切割往往会形成上大下小的割口,而且割口的上边缘还会导致切口尺寸精度下降并增加后续加工量。当采用氧和氮气等离子弧切割碳钢、铝和不锈钢时,当板厚在10~25mm范围内时,通常是材料越厚,端边的垂直度越好,其切割棱边的角度误差在1度~4度。当板厚小于1mm,随板厚的减小,切口角度误差从3°~4°增加到15°~25°。一般认为,这种现象的产生原因是由于等离子射流在割口面上的热输入不平衡所致,即在割口的上部等离子弧力量的释放多于下部。这个力量释放的不平衡,与很多工艺参数密切相关,如等离子弧压缩程度、切割速度及喷嘴到工件的距离等。增加电弧的压缩程度可以使高温等离子射流延长,形成更为均匀的高温区域,同时加大射流的速度,可以减小切口上下的宽度差。然而,常规喷嘴的过度压缩往往会引起双弧现象,双弧不但会损耗电极和喷嘴,使切割过程无法进行,而且也会导致切口质量的下降。另外,过大的切割速度和过大的喷嘴高度都会引起切口上下宽度差的增加。(以上内容摘自国内百科网)


正确设定数控等离子切割机的弧压自动调高目前数控切割设备在各工业行业的应用逐渐扩大,但在实际应用中操作人员总会遇到各个方面的问题。今天结合我们海斯科技的弧压调高器来讲解一下关于数控切割机自动调高的设定问题。首先将数控等离子切割机系统切割模式设为等离子模式,开启弧压调高器电源。接下来就从下面三个方面来设定自动调高器。图片1.测试手动调高是否运转正常试按调高器上手动上升(TORCH↑)、下降(TORCH↓)按钮,观察割炬运动方向是否正确;在割炬上限位置点按手动上升按钮,割炬应没有上升动作,此时按下降按钮,割炬应下降;在割炬下限位置点按手动下降按钮,割炬应没有下降动作,此时按上升按钮,割炬应上升,确认上限位、下限位动作可靠。若割炬不能上升(或下降),可能是割炬处在上限(下限)位置上,或者上限位开关(下限位开关)损坏。请及时更换损坏的限位开关,否则会因开关不动作导致调高电机损坏。2.初始定位测试按调高器上初始定位(IHS TEST)按钮,此时,等离子割炬应以初始定位下降脉宽(IHS DOWN PWM)设定的速度向下运动,喷嘴接触钢板后停顿,并以初始定位上升脉宽(IHS UP PWM)设定的速度上升定位时间(IHS时间),到达适当的起弧高度停止。起弧高度一般为切割高度的1.5~2倍,根据等离子电源的说明书来设定,如切割高度为1.5mm,其起弧高应该为3mm左右。用户可以根据切割经验,调整定位时间来改变起弧高度,以在减少耗材损伤的前提下达到的切割质量。3.弧压测试按调高器上初始定位(IHS TEST)按钮,使割炬到达起弧高度,再点按调高器上弧压测试(ARC TEST)按钮,起弧成功,观察弧压监视窗口中测到的弧压值。检测到的弧压值应该与弧压设定值相近。若两者相差太大,请调整弧压设定值,使之相近,否则,会引起切割时切割高度太高或使割炬在切割过程中撞板,两种方式下,都会导致切割质量下降,并引起割炬耗材的严重损伤 。经过以上测试后,我们就可以开始正式切割了。实际使用中,切割的具体参数和割炬易损件,输入电压,空气压力...都有关系,操作人员应该积极去了解和学习设备的相关专业知识,从而积累一些使用经验。以便让设备发挥出更好的使用效果!
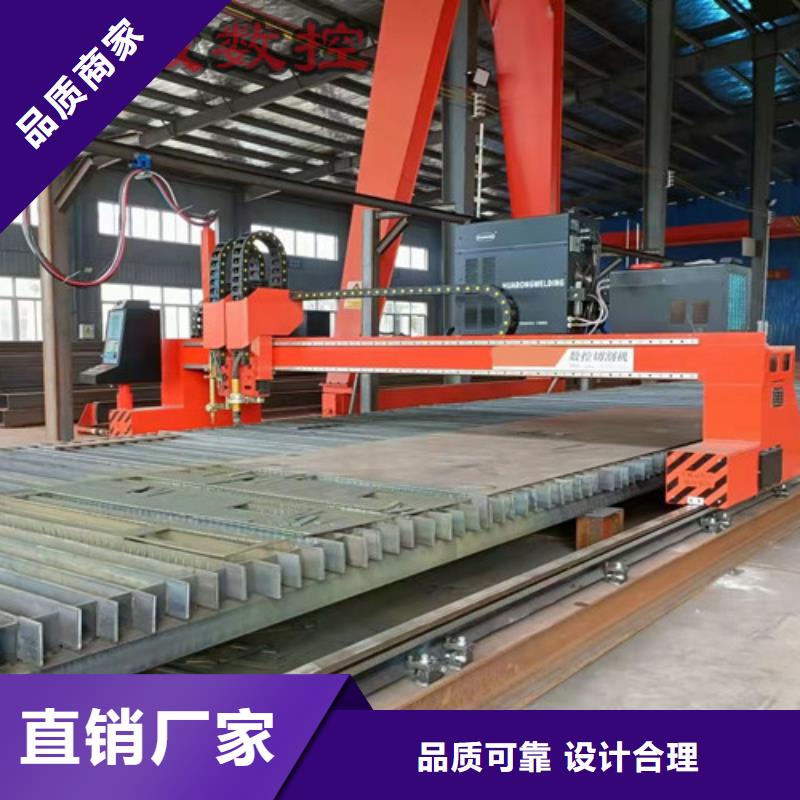
在山东省日照市本地采买数控等离子切割机三维光纤激光切割机拥有核心技术优势到华宇诚数控科技(日照市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:-【052788266888】。